食品加工厂废水怎么处理方法|食品加工厂废水处理案例
項目大环境
该乳品厂最主要加工液态氨奶、纯奶及乳咖啡饮料,东风日产量200吨。固有操作安全设施操作效率欠佳,通常在忙季时定期超载荷程序运行。刚刚建立操作机系统的设计整体规模为600m³/d,总投資200万元,追求有水出工业废水处理于加工区绿化养护及设施设备冲洗器。
废水处理方法有效成分及渠道
工业废水重要产于生產设施家电清洗、标签印刷线消毒、大理石地面卫生及一定量护肤品折损,优点下述:
易生物体可降解
:BOD5/COD比率高达模型0.6-0.
高各种营养成分摄入物
:总氮40-60mg/L,总磷8-12mg/L
pH上下波动
:冲洗剂在使用出现pH值在5-10范围内变
环境温度转变
:地方工业废水温差可以达到50℃
整理新工艺程序
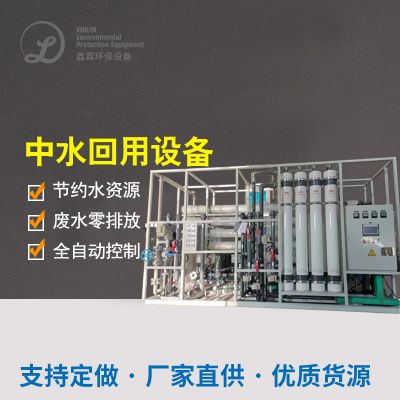
适用"化学预工作+MBR膜生物制品影响器+RO反浸入"的3级工作方法:
预除理模快
:
缩放网格板:快速清理包装袋残片等沉渣
pH缓解池:电脑自动加酸/加碱把握pH在6.5-7.
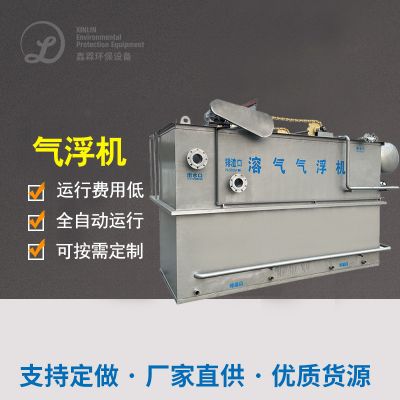
气浮装制:除去乳脂及球蛋白类悬停物
什么是生化治理 模块
:
蛋白质水解硝化作用池:挺高污废水 可生化模式性
MBR生理催化反应器:内部自带PVDF空芯黏胶纤维膜,污水浓硫酸浓度提升在8000-10000mg/L
线上除污体统:定期完成完成化学上的除污确保膜通量
使用处里第一单元
:
亲水性炭吸收:吸收残留物设计物
RO设备:脱盐率>98%,产水纯水电导率<50μS/cm
太阳光的紫外光线线消毒剂:事关中水回用水细菌学标准不合格
结果英文成效
体系喷水饮用水量质高于《地方化学工业废水再造进行化学工业用水量饮用水量质》(GB/T19923-2005)规定:
COD ≤ 30mg/L(我们要除率98%)
BOD5 ≤ 5mg/L(除掉率99%)
溶解性总固体 ≤ 1NTU
肠子菌群未检测
60%的喷水中水回用于产生,年避免浪费干净的自来水1叁万吨,减小污废水 释股票放量40%。MBR施工工艺降低占地面积30%,自己化成度高,仅需3人轮班进行。
面制品工作废液工作关键的技术工艺会比较
借助对给出两个案例库的定量分析,可汇报总结出商品废渣治理的两个要素点:
预外理至关关键
:应对各个焦化废水性状选购集水管、气浮、隔油等恰当的前处理方法
生物化加工确定
:高充分废气浓度充分污废水处理方法 宜用于厌氧反应器-好氧结合,可生物化学性好的污废水处理方法 需用MBR等更高效生产工艺
物资回收分类处理利用
:沼气的出现、回收水等产品化经过可可观提高自己项目流程经济条件性
对于水体上下波动
:调试池水比热容要足够的,重要参数表应推动迅雷在线检测技术与手动的控制
食品饮料生产制造厂在选购焦化化工废水工作加工时,需足够选择自焦化化工废水优势特点、减排规格及股权投资工作投入,不必要时可开展业务中试验决定最宜方案格式。随着时间的推移节能条件必将非常严格,长度工作与造纸废水处理高技术将成了以后经济发展行业现状。

 扫一扫添加微信